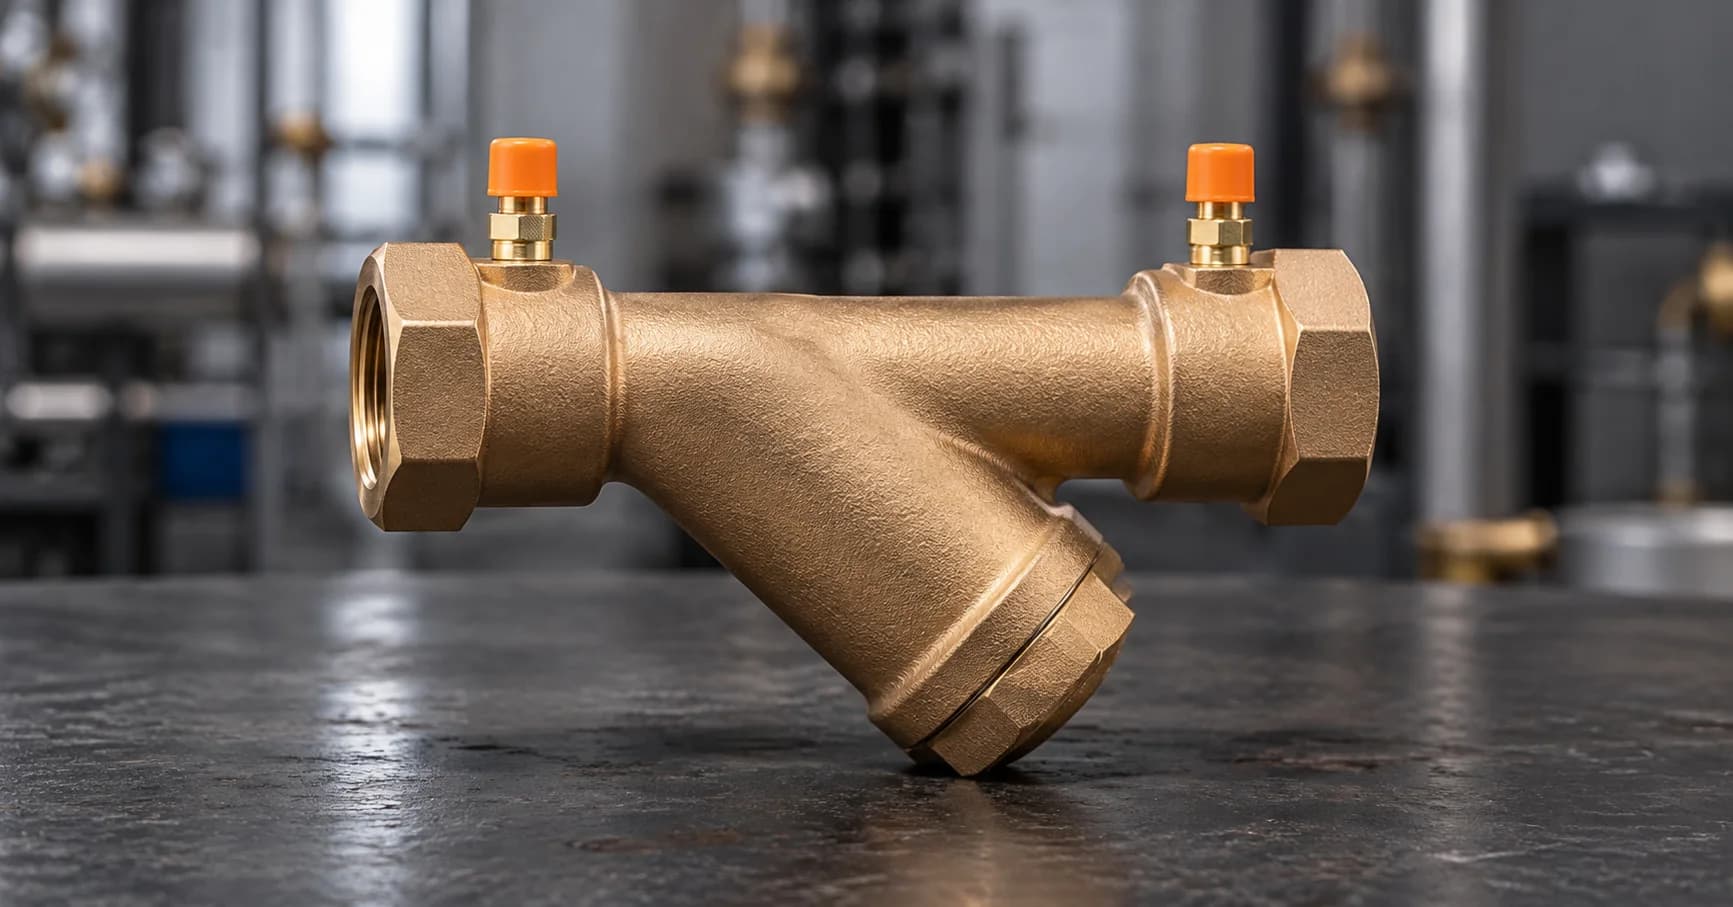
Ein Schmutzfänger sollte gewartet werden, wenn sein Zustand oder der unter vergleichbaren Bedingungen gemessene Differenzdruck dies erfordern. Ein einzelner hoher Wert ohne bekannten Volumenstrom reicht für eine belastbare Diagnose nicht aus. Ebenso beweist ein niedriger Wert bei fast fehlendem Durchsatz kein freies Sieb. Für die Entscheidung verbinden Sie die passende Herstelleranleitung, einen dokumentierten Ausgangszustand und die Beobachtung des geschützten Anlagenteils.
01Filtration und hydraulischen Widerstand unterscheiden
Ein Schmutzfänger hält Partikel entsprechend seiner Siebausführung zurück. Dabei entsteht auch im sauberen Zustand ein Druckverlust. Caleffi beschreibt den mechanischen Rückhalt größerer Partikel durch das Metallnetz. Die Wirkung hängt von Maschenweite, Bauform und tatsächlichem Zustand ab. Der Schmutzfänger ist damit kein universeller Ersatz für alle Aufgaben der Wasserbehandlung oder Partikelabscheidung.
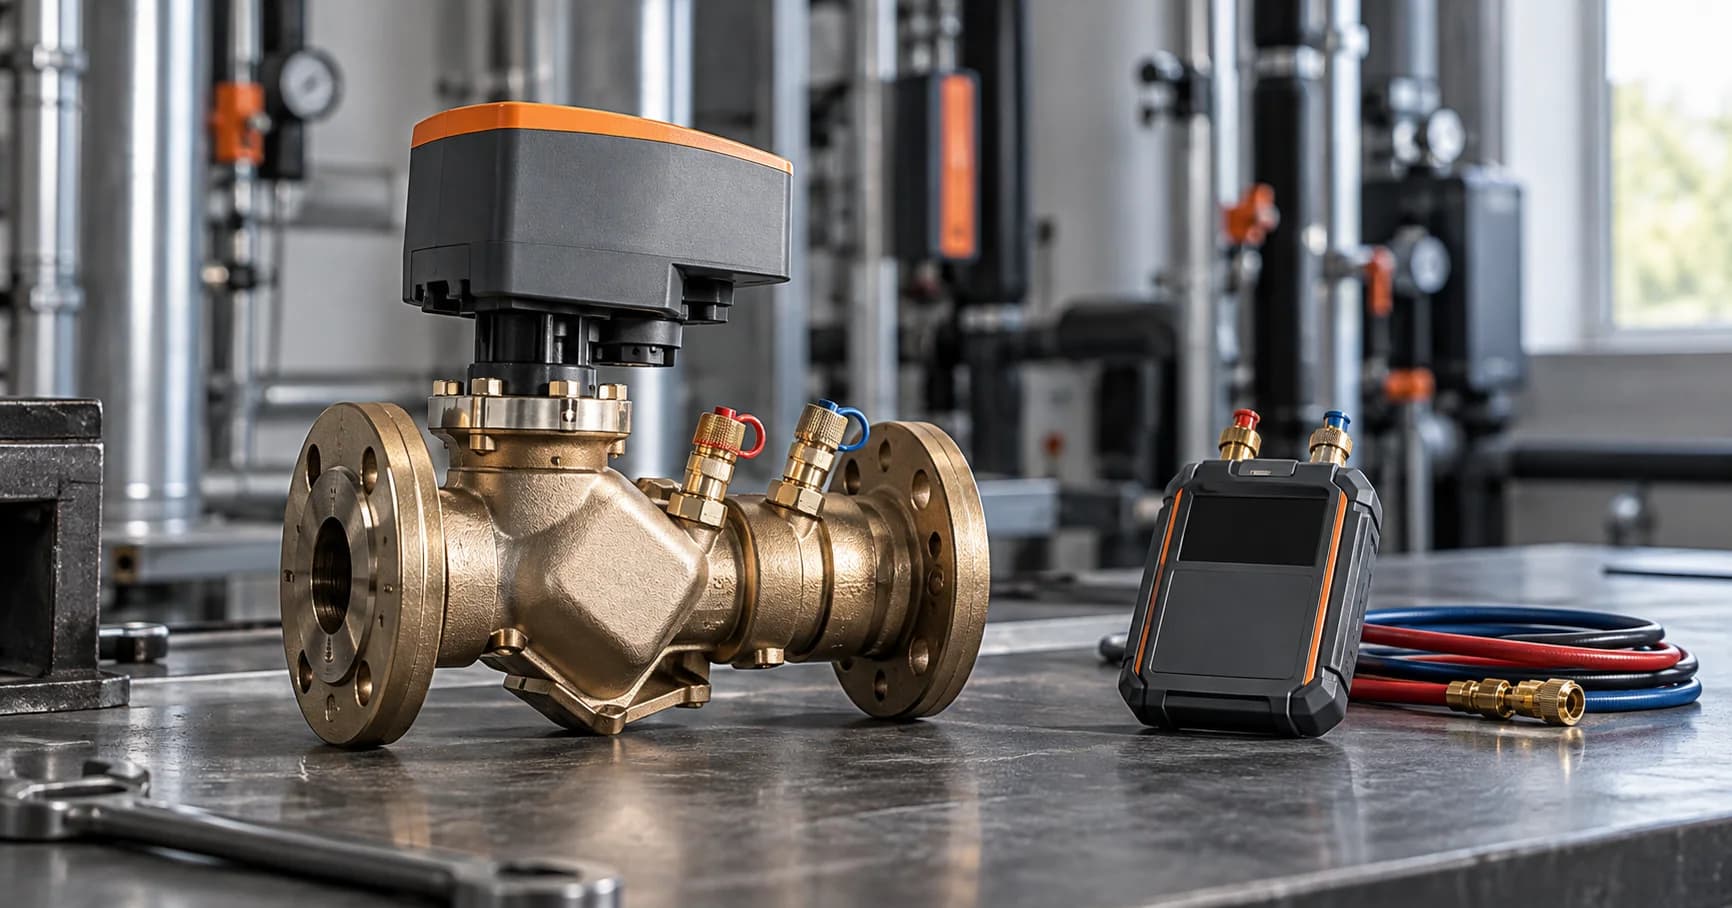
Mit zunehmender Beladung kann der Widerstand steigen. Spirax Sarco nennt bei seinen temporären Sieben einen steigenden Druckverlust als mögliches Zeichen einer Blockade und unterscheidet diese von anderen Ursachen fehlenden Durchflusses. Dieses Prinzip ist hilfreich, konkrete Grenzwerte bleiben aber produktspezifisch. Ein temporärer Baustellenfilter und ein dauerhaft vorgesehener Y-Schmutzfänger sind nicht ohne Prüfung austauschbar. Die Übersicht Installationstechnik hilft bei der Einordnung der unterschiedlichen Bauteile.
02Den geschützten Anlagenteil und die Aufgabe benennen
Vor einer Zustandsbewertung muss klar sein, welche Komponente geschützt werden soll und welche Partikel relevant sind. Ein Regelventil, Wärmeübertrager oder Messgerät kann andere Anforderungen besitzen. Prüfen Sie die vorgesehenen Herstellerangaben und die tatsächlich eingebaute Siebfeinheit. Ein besonders feines Sieb ist nicht grundsätzlich besser, wenn seine hydraulischen Folgen oder die Wartungsbedingungen nicht passen.
Erfassen Sie außerdem, ob der Schmutzfänger für eine Inbetriebnahmephase oder für den Dauerbetrieb vorgesehen ist. Nach Bauarbeiten können andere Belastungen auftreten als im späteren Betrieb. Eine ungewöhnlich schnelle Beladung kann auf verbliebene Verschmutzung oder eine anhaltende Quelle hinweisen. Sie sollte nicht durch immer häufigere Reinigung allein abgearbeitet werden. Dokumentieren Sie die Beobachtung, damit der zuständige Fachbetrieb auch den vorgelagerten Zustand des Systems beurteilen kann.
03Sauberen Referenzzustand erfassen
Nach ordnungsgemäßer Montage und gegebenenfalls Reinigung wird ein Referenzzustand unter bekannten Bedingungen aufgenommen. Dazu gehören der tatsächliche Volumenstrom, die relevante Betriebsart und die Druckdifferenz über dem betrachteten Bauteil. Kennzeichnen Sie die Messstellen eindeutig. Wenn die Druckanschlüsse zusätzlich weitere Komponenten einschließen, ist die gemessene Differenz kein reiner Schmutzfängerwert.
Notieren Sie Typ, Siebausführung und Datum. Ein später ersetztes Sieb mit anderer Maschenweite kann einen anderen sauberen Druckverlust besitzen. Ohne diesen Hinweis würde eine neue Referenz möglicherweise als Verschmutzung fehlinterpretiert. Die Messung sollte außerdem mit einem geeigneten Gerät und plausiblen Anschlüssen erfolgen. Verstopfte Messleitungen oder eine unklare Nullstellung können ein falsches Bild erzeugen. Eine optisch präzise Anzeige beweist keine passende Messanordnung.
04Differenzdruck nur mit dem Durchsatz vergleichen
Der Druckverlust eines durchströmten Bauteils hängt vom Volumenstrom ab. Für eine erste vereinfachte Betrachtung vieler turbulent durchströmter Widerstände kann er näherungsweise mit dem Quadrat des Durchsatzes steigen. Diese Näherung ersetzt keine Kennlinie und gilt nicht für jeden Zustand. Sie erklärt jedoch, warum ein höherer Messwert bei deutlich höherer Luft- beziehungsweise hier Wassermenge nicht automatisch stärkere Verschmutzung bedeutet.
Ein reines Zahlenbeispiel verwendet einen sauberen Druckverlust von 10 kPa bei einem bestimmten Durchsatz. Bei doppeltem Durchsatz könnte die quadratische Näherung etwa 40 kPa ergeben, obwohl das Sieb unverändert sauber bleibt. Umgekehrt kann ein belastetes Sieb bei abgesunkenem Durchsatz einen unauffälligen Wert zeigen. Für die reale Bewertung werden die produktspezifische Kennlinie, das Medium und die tatsächlichen Betriebsbedingungen benötigt. Dieser Ratgeber gibt keinen universellen zulässigen Enddruckverlust vor.
05Ähnliche Fehlerbilder voneinander abgrenzen
Zu wenig Durchfluss hinter einem Schmutzfänger kann durch ein belastetes Sieb entstehen. Möglich sind aber auch eine geschlossene Armatur, ein nicht öffnender Antrieb oder ein anderer Engpass im Kreis. Prüfen Sie, ob die Druckmessung tatsächlich auf den Schmutzfänger hinweist. Eine schwache Kühlleistung allein ist noch kein Nachweis einer Blockade. Temperaturregelung, Luftseite und hydraulische Versorgung bleiben gesonderte mögliche Ursachen.
Bei druckunabhängigen Ventilen ist zusätzlich zu prüfen, ob der erforderliche Differenzdruck verfügbar bleibt. Der Beitrag PICV prüfen: Voreinstellung und Differenzdruck erläutert diese Betriebsgrenze. Ein zunehmender vorgeschalteter Widerstand kann die verfügbare Druckverteilung verändern, ohne dass das Ventil selbst defekt ist. Für konventionelle Regelventile ergänzt Ventilautorität und pendelnde Regelventile die Betrachtung. Die Diagnose sollte deshalb den betroffenen Kreis und seine Messstellen gemeinsam erfassen.
06Wartungsentscheidung aus mehreren Beobachtungen ableiten
Die Herstelleranleitung legt fest, welche Arbeiten und Bedingungen für die konkrete Ausführung gelten. Daneben helfen der Verlauf des Differenzdrucks, Betriebsstunden und bekannte besondere Ereignisse. Eine Reinigung kann beispielsweise nach einer dokumentierten Verschmutzung erforderlich sein, bevor ein angenommener wirtschaftlicher Endpunkt erreicht wird. Beschädigungen oder ungewöhnliche Partikel werden separat bewertet.
Ein sinnvolles Protokoll unterscheidet zwischen planmäßiger Kontrolle, bestätigter Beladung und ungeklärter Funktionsabweichung. „Filter schlecht“ lässt offen, ob das Sieb zugesetzt, beschädigt oder nur unpassend ausgewählt ist. Halten Sie den Befund konkret fest. So kann eine Ersatzbeschaffung die tatsächliche Ursache berücksichtigen. Ein wiederholt beschädigtes Sieb verlangt eine andere Untersuchung als ein intaktes, aber regelmäßig beladenes Sieb.
07Reinigung als fachlich geplante Arbeit organisieren
Ein Schmutzfänger kann Druck, hohe Temperatur oder ein ungeeignetes Medium enthalten. Er wird deshalb nicht durch ungeschulte Nutzer geöffnet. Der Fachbetrieb legt anhand der Anlage und Herstelleranleitung fest, wie der Arbeitsbereich sicher hergestellt, entleert und anschließend wieder in Betrieb genommen wird. Dieser Beitrag enthält dafür keine allgemeine Öffnungs- oder Entlüftungsanweisung.
Auch Zugänglichkeit und Entnahmeweg müssen passen. Ein Deckel, der hinter einer anderen Leitung liegt, kann eine sachgerechte Wartung verhindern. Die erforderliche Dichtung und ein geeignetes Ersatzsieb sollten eindeutig zugeordnet sein. Nach der Arbeit werden Dichtheit und Funktion unter den vorgesehenen Bedingungen geprüft. Ein kurzer Blick auf die wieder laufende Anlage ersetzt diesen Nachweis nicht. Bei geänderten Bauteilen gehören die neuen Bezeichnungen ins Anlagenbuch.
08Nach der Reinigung einen Wirkungsnachweis führen
Vergleichen Sie den neuen Zustand mit dem dokumentierten Referenzpunkt unter möglichst gleichen Bedingungen. Sinkt der Druckverlust bei bekanntem Durchsatz plausibel, stützt dies die Bedeutung der entfernten Beladung. Bleibt die Abweichung bestehen, werden Messkette und weitere Widerstände untersucht. Eine wiederholte Reinigung ohne bestätigte Wirkung kann die eigentliche Ursache verfehlen.
Wenn der Durchsatz nach der Reinigung steigt, ist der neue Druckverlust nicht unmittelbar mit dem vorherigen Wert bei geringerem Durchsatz vergleichbar. Genau diese Veränderung muss im Protokoll stehen. Für die zeitliche Auswertung vernetzter Anlagen kann BMS-Trenddaten für die Fehlersuche nutzen helfen. Verknüpfen Sie den Eingriff mit einem Zeitstempel und den relevanten Signalen. Eine bloße Zahl vor und nach dem Termin lässt die veränderten Randbedingungen leicht verschwinden.
09Wartung wirtschaftlich priorisieren
Für die Priorisierung zählen nicht nur Arbeitskosten und Ersatzteilpreis. Ein belasteter Schmutzfänger kann die Funktion eines wichtigen Verbrauchers beeinträchtigen und zusätzliche hydraulische Anforderungen erzeugen. Welche Konsequenz tatsächlich vorliegt, muss mit Messwerten und dem Anlagenziel verbunden werden. Eine allgemeine jährliche Einsparbehauptung wäre ohne Volumenstrom, Betriebsdauer und Regelstrategie nicht belastbar.
Ein vereinfachtes Energiebeispiel kann den Rechenweg zeigen: Angenommen werden 2 m³/h zusätzlicher Durchsatzbezug, 20 kPa zusätzlicher Druckverlust und ein Gesamtwirkungsgrad von 0,4. Aus 0,000556 m³/s mal 20.000 Pa ergeben sich etwa 11,1 W hydraulische Leistung, entsprechend rund 27,8 W elektrischer Leistung unter diesen vereinfachten Annahmen. Die tatsächliche Anlagenreaktion kann abweichen. Das Beispiel dient ausschließlich der Einordnung und ist keine Prognose für einen konkreten Schmutzfänger.
10Beschaffung und Dokumentation zusammenführen
Für eine Ersatzanfrage benötigen Sie Typ, Anschluss, Druck- und Temperaturbedingungen, Medium sowie Siebausführung. Ein gleich aussehendes Bauteil kann andere Grenzen besitzen. Die Produktgruppe Ventile & Armaturen ergänzt die Einordnung angrenzender Armaturen. Für die technische Zuordnung können Sie Schema und Typenschild über unsere Kontaktseite mit Pomeka Mekanik in Istanbul abstimmen.
Das Betriebshandbuch sollte erklären, wo der Schmutzfänger sitzt, was er schützt und welcher Service zuständig ist. Ergänzen Sie Referenzwerte und bekannte Besonderheiten der Zugänglichkeit. Die Struktur beschreibt TGA-Betriebshandbuch für eine nutzbare Übergabe. Eine dokumentierte Zuständigkeit verhindert, dass die Wartung zwischen Betreiber und verschiedenen Fachbetrieben liegen bleibt. Der aktuelle Stand muss erkennbar sein, während frühere Befunde für die Verlaufsauswertung erhalten bleiben.
11Checkliste für die Zustandsbewertung
- Bauteil, Siebausführung und geschützte Komponente eindeutig bestimmen.
- Dauerbetrieb und temporäre Baustellenfunktion voneinander unterscheiden.
- Differenzdruck mit Messstellen, Durchsatz und Betriebsart dokumentieren.
- Belastung, Beschädigung und andere Ursachen fehlenden Durchflusses getrennt prüfen.
- Fachservice mit sicherem Zugang, geeigneten Ersatzteilen und Dichtheitskontrolle planen.
- Wirkung unter vergleichbaren Bedingungen prüfen und den Referenzzustand nachführen.
Bei mehreren ähnlichen Geräten lohnt sich eine vergleichbare Dokumentationsform. Die Grenzwerte dürfen dabei nicht pauschal kopiert werden. Unterschiedliche Baugrößen oder Medien können eine andere Bewertung verlangen. Eine gemeinsame Tabelle erleichtert den Überblick, sofern jeder Eintrag seinen technischen Bezug behält. So wird aus wiederkehrenden Servicearbeiten eine nachvollziehbare Zustandsbeobachtung, ohne eine unnötig komplexe Überwachung aufzubauen.
12Auffällige Partikel als Hinweis behandeln
Wenn bei einer Wartung ungewöhnliche Rückstände gefunden werden, dokumentiert der Fachbetrieb Art und Fundort, soweit fachlich sinnvoll. Eine solche Beobachtung kann helfen, Veränderungen nach Bauarbeiten oder einer Reparatur zeitlich zuzuordnen. Aus dem Aussehen allein sollte jedoch keine eindeutige Material- oder Schadensdiagnose abgeleitet werden.
Bei wiederholter rascher Beladung wird die Ursache im betroffenen Kreis untersucht. Es kann erforderlich sein, weitere Fachleute oder geeignete Analysen einzubeziehen. Der Wartungsbericht hält fest, welche Aussage tatsächlich belegt ist und welche Untersuchung noch aussteht. Ein sauberer Schmutzfänger unmittelbar nach der Reinigung beendet diese Ursachenfrage nicht. Die nachfolgende Entwicklung unter dokumentierten Betriebsbedingungen ist dafür ebenso wichtig wie der einmalige Befund.
13Häufig gestellte Fragen
Beweist ein hoher Differenzdruck ein verstopftes Sieb?
Darf ein Schmutzfänger ohne Fachbetrieb geöffnet werden?
Warum bleibt die Leistung nach einer Reinigung schwach?
Quellen und weiterführende Fachinformationen
Redaktion: POMEKA Redaktion. Technische Ausführung und Einstellungen richten sich nach der konkreten Anlage und den Herstellerunterlagen.
Unterstützung zu diesem Thema
Bei Auswahl, Projektierung und Lieferung steht Ihnen das Ingenieurteam von Pomeka Mekanik zur Seite. Teilen Sie uns Volumenstrom, Förderhöhe und Nutzungsprofil Ihrer Anlage mit; gemeinsam bestimmen wir das passende Modell.